
美申美克2米5数控立式车床:大尺寸非标件防变形加工的解决方案
发布时间:
2026-11-18
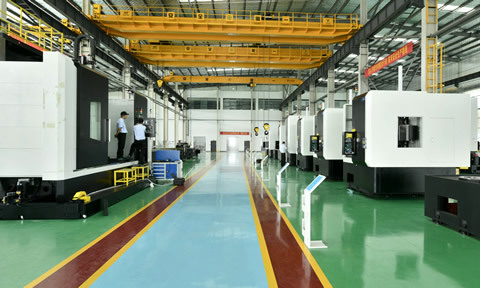
设备铸件采用箱型结构强化灰口铸铁材质铸造,立柱与底座采用同宽一体化设计
在重型机械、航空航天、风电装备等领域,大尺寸非标件的加工一直是行业痛点:工件自重偏大、材质内应力复杂、装夹稍有不当就容易出现翘曲变形,普通立车要么刚性不足扛不住重载切削,要么加工空间受限放不下大规格工件,最终导致加工良率低、生产周期一拖再拖。美申美克VL-2500ATC数控立式车床,正是针对这类非标加工场景量身打造,从硬件结构到细节设计,全链路对准“防变形、稳精度、扛重载”的核心需求,给大尺寸工件加工提供一套扎实的解决方案。
超大加工空间,适配各类大规格非标件
VL-2500ATC的最大旋径可达3000mm,切削直径覆盖2800mm,最大切削高度2000mm,滑枕鼻端至工作台高度2200mm,覆盖风电法兰、大型矿山辊轮、重型工程机械壳体等大尺寸非标件的加工需求。X轴行程支持+1570mm到-1250mm的宽幅移动,Z轴行程达到1200mm,工件在三维空间内的加工自由度大幅提升,不用反复二次装夹找正,一次装夹就能完成内外圆、端面、台阶等多工序加工,从根源上减少多次装夹带来的定位误差和装夹变形风险。
高刚性硬件打底,从结构上抵消变形源
设备铸件采用箱型结构强化灰口铸铁材质铸造,立柱与底座采用同宽一体化设计,X轴主滑台前后轨间距加宽20%,整机静态、动态、热刚度拉满。搭配内径1028.7mm的大规格主轴轴承,配合加大尺寸的精密交叉滚柱轴承工作台,整机最大承重可达15000公斤,哪怕是15吨级的重型非标工件放在工作台上,机身也不会出现轻微形变,抵消大自重工件带来的设备-工件系统变形。哪怕长时间持续重载切削,机身依旧保持平稳,不会出现普通立车常见的“跑精度”“振刀纹”问题。

全流程适配非标件防变形工艺
针对非标件加工最头疼的变形问题,VL-2500ATC从结构设计上就提前做好了适配:
· 宽大的法兰式工作台面,支持多工位轴向端面多点压紧装夹,避开径向三爪夹持容易带来的三角椭圆变形,薄壁大直径法兰装夹后,平面度加工后可稳定控制在0.03mm以内。
· 标配12工位自动刀库,不同工序刀具自动切换,不用人工频繁换刀调整,粗加工、半精、精加工工序连贯完成,减少中途停机等待带来的工件应力不均风险。
· 搭载高精度伺服HRV+控制系统,纳米级插补控制搭配智能反向间隙补偿,进给动作平稳顺滑,径向切削分力控制好,精加工阶段几乎不会出现“让刀”变形,复杂曲面、高精度台阶的加工一致性大幅提升。

细节设计,保障长时间稳定运行
设备标配1600L大容积切削水箱,搭配多喷嘴环绕冷却系统,切削液全程覆盖加工区域,快速带走切削热,避免工件局部过热产生不均匀热膨胀。自动润滑系统可根据运行状态动态调整润滑量,前置排屑机快速清理切屑,长时间24小时连续作业也能保持工况稳定。同时支持FANUC、SIEMENS主流数控系统,可根据车间原有操作习惯灵活选配,不用额外花大量时间重新培训操作工。
从最初拆解600台进口旧立车吃透核心结构,到恒温厂房里反复打磨铸件刚性,美申美克VL-2500ATC从设计之初就不是“参数堆料”的产物,而是真正针对国内重工车间非标加工的实际工况打造,解决大尺寸工件“放不下、扛不动、切不稳、易变形”的老问题,让重型加工生产线不用再为设备稳定性发愁。

更多资讯